Để đo ống xếp may tùy chỉnh, hãy ghi lại khoảng cách ngắn nhất và dài nhất giữa cùng hai điểm tham chiếu lắp đặt, không gian cần thiết xung quanh bộ phận được bảo vệ, bao bì bên ngoài tối đa và kích thước của cả hai đầu nối. Đối với lắp đặt dọc trục thẳng, sự khác biệt giữa hai chiều dài lắp đặt là hành trình ống xếp cần thiết.
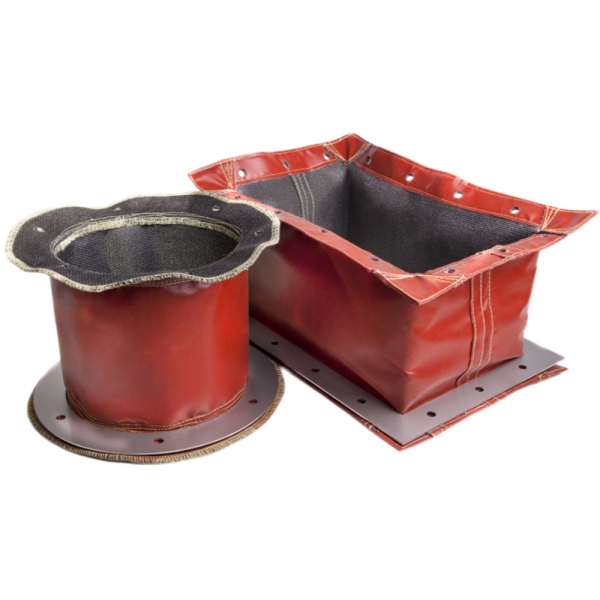
Hành trình xi lanh hoặc ảnh chụp nắp cũ chỉ là điểm khởi đầu, không phải là thông số kỹ thuật hoàn chỉnh. Một bản vẽ hữu ích cho thấy vị trí gắn ống xếp, không gian còn lại khi cơ cấu thu lại và những gì các nếp gấp phải tránh trong suốt quá trình di chuyển. Các phép đo này áp dụng trên toàn bộ dòng sản phẩm BSTFLEX dòng ống xếp may tùy chỉnh, với các chi tiết bổ sung cho các cấu trúc tròn, hình chữ nhật, có khóa kéo và có hỗ trợ bằng dây.
Xác định các điểm gắn cố định và di động trên máy. Đánh dấu chúng là Đầu A và Đầu B trên bản phác thảo, và hiển thị các bề mặt tham chiếu chính xác được sử dụng để đo chiều dài. Mặt lắp đặt, vai cổ áo và mép của nếp gấp vải là các tham chiếu khác nhau; đừng nhầm lẫn chúng.
Giữ nguyên các tham chiếu ở cả hai đầu hành trình. Ngoài ra, hãy nêu rõ liệu một kích thước có bao gồm cổ áo, mặt bích hoặc tấm lắp đặt hay không, hay chỉ bao gồm phần thân xếp nếp linh hoạt. Sử dụng milimét hoặc inch một cách nhất quán và xác định đơn vị kiểm soát trên các bản vẽ hiển thị cả hai.
Yêu cầu nhân viên được ủy quyền định vị và cố định thiết bị theo quy trình vận hành và bảo trì của thiết bị. Trước khi thực hiện các phép đo trực tiếp hoặc tháo nắp, hãy cách ly năng lượng nguy hiểm, xác minh tình trạng an toàn và cố định các bộ phận để tránh chuyển động ngoài ý muốn. Không đưa tay vào cơ cấu đang hoạt động.
Đối với hướng dẫn này, Lc và Le mô tả các chiều dài lắp đặt cần thiết giữa các tham chiếu lắp đặt đã thỏa thuận. Chúng không mô tả các giới hạn chưa được xác minh của một nắp rời.
| Kích thước | Những gì cần ghi lại | Sự khác biệt quan trọng |
|---|---|---|
| Chiều dài lắp đặt nén, Lc | Khoảng cách ngắn nhất giữa các tham chiếu lắp đặt trong suốt quá trình di chuyển cần thiết của máy. | Đây là không gian lắp đặt khả dụng, không phải là sự cho phép ép các nếp gấp thành một khối cứng. |
| Chiều dài lắp đặt mở rộng, Le | Khoảng cách dài nhất giữa cùng các tham chiếu lắp đặt. | Đây là phạm vi tiếp cận cần thiết, không phải chiều dài đạt được bằng cách kéo căng vải. |
| Hành trình ống xếp cần thiết, S | Le trừ Lc cho lắp đặt dọc trục thẳng. | Hành trình không giống như chiều dài mở rộng. |
| Chiều dài thân linh hoạt | Chiều dài giữa nếp gấp hoạt động đầu tiên và cuối cùng, nơi cần thiết trên bản vẽ. | Giữ nó tách biệt với chiều dài lắp đặt và hiển thị bất kỳ độ lệch đầu nào. |
| Phạm vi chiều dài vận hành cho phép | Chiều dài làm việc tối thiểu và tối đa được nhà sản xuất phê duyệt cho cụm lắp ráp hoàn chỉnh. | Việc lắp đặt thực tế phải nằm trong phạm vi này trong suốt quá trình di chuyển. |
Cả hai vị trí đầu lắp đặt phải được kiểm tra. Một nắp có thể có đủ độ mở rộng nhưng lại quá cồng kềnh khi nén đối với không gian khả dụng. Ngược lại, một nắp gấp gọn có thể không cung cấp phạm vi tiếp cận cần thiết. Đừng cho rằng chiều dài khi để trên bàn hoặc số lượng nếp gấp sẽ giải quyết được cả hai câu hỏi.
Ống xếp không được trở thành điểm dừng hành trình của máy. Báo cáo bất kỳ chuyển động bổ sung nào mà nắp dự kiến sẽ đáp ứng, chẳng hạn như vị trí bảo trì hoặc hành trình vượt mức xác định, và yêu cầu các khoản phụ cấp cần thiết được xác nhận trong quá trình đánh giá thiết kế.
Hãy xem xét một lắp đặt dọc trục thẳng với khoảng cách lắp đặt ngắn nhất là 120 mm và khoảng cách lắp đặt dài nhất là 620 mm. Trong bố cục minh họa này, một phần đầu cố định chiếm 20 mm giữa mỗi tham chiếu lắp đặt và nếp gấp hoạt động liền kề.
| Phép đo | Ví dụ giá trị |
|---|---|
| Chiều dài lắp đặt nén, Lc | 120 mm |
| Chiều dài lắp đặt mở rộng, Le | 620 mm |
| Hành trình ống xếp yêu cầu, Le - Lc | 620 - 120 = 500 mm |
| Tổng độ lệch đầu trục cố định | 20 + 20 = 40 mm |
| Không gian thân linh hoạt ở vị trí nén | 120 - 40 = 80 mm |
| Chiều dài thân linh hoạt ở vị trí mở rộng | 620 - 40 = 580 mm |
| Thay đổi chiều dài thân linh hoạt | 580 - 80 = 500 mm |
Hành trình vẫn là 500 mm vì cùng một độ lệch cố định được loại bỏ khỏi cả hai phép đo. Việc trừ chúng khỏi chỉ một chiều dài sẽ cho kết quả sai. Các độ lệch trong ví dụ này là các phần được hiển thị giữa các điểm tham chiếu lắp đặt và các nếp gấp hoạt động; chúng không tự động bằng với toàn bộ chiều dài vật lý của cổ nối chồng lên nhau.
Các giá trị này chỉ minh họa phương pháp đo lường. Chúng không phải là kích thước tiêu chuẩn của BSTFLEX, tỷ lệ nén được phê duyệt hoặc bằng chứng cho thấy một cấu trúc cụ thể có thể vừa vặn. Vải, nếp gấp, đường may, giá đỡ và phụ kiện đầu cuối vẫn cần được đánh giá cùng nhau. Đối với chuyển động lệch tâm, góc hoặc đa trục, hãy cung cấp đường dẫn chuyển động thay vì chỉ dựa vào phép tính dọc trục này.
Đối với ống xếp tròn may cho thanh xi lanh và vít, hãy ghi lại bao bì linh kiện lớn nhất mà thân linh hoạt phải bao quanh. Bao gồm bất kỳ vai, đai ốc, khớp nối hoặc các tính năng khác nằm bên trong không gian được bảo vệ, thay vì chỉ đo thanh hoặc trục vít.
Sau đó ghi lại đường kính ngoài tối đa cho phép bởi các giá đỡ, cảm biến, ống dẫn và tấm chắn xung quanh. Gán nhãn các kích thước linh kiện riêng biệt với các kích thước ống xếp đề xuất để nhà sản xuất có thể đánh giá khoảng hở vận hành, độ sâu nếp gấp và bất kỳ hướng dẫn bên trong nào.
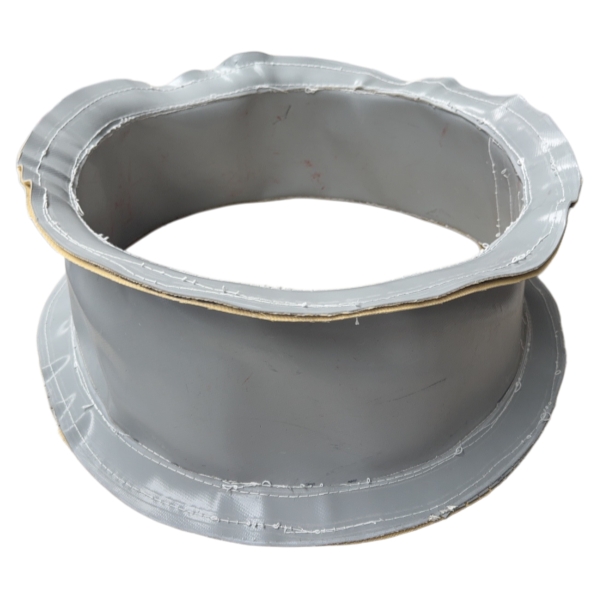
Miệng thân và miệng cổ lắp đặt phục vụ các mục đích khác nhau. Thân cần khoảng hở xung quanh cụm chuyển động; cổ nối phải vừa với bề mặt gắn của nó. Đo từng bề mặt tiếp nhận riêng biệt, bao gồm chiều dài tiếp xúc hữu dụng và bất kỳ bậc hoặc rãnh nào ảnh hưởng đến việc kẹp.
Cho biết linh kiện được bao bọc có quay hay không. Vỏ bọc xung quanh vít hoặc trục quay cần một khoảng hở và cơ cấu dẫn hướng phù hợp; không nên giả định rằng nó quay cùng với linh kiện.
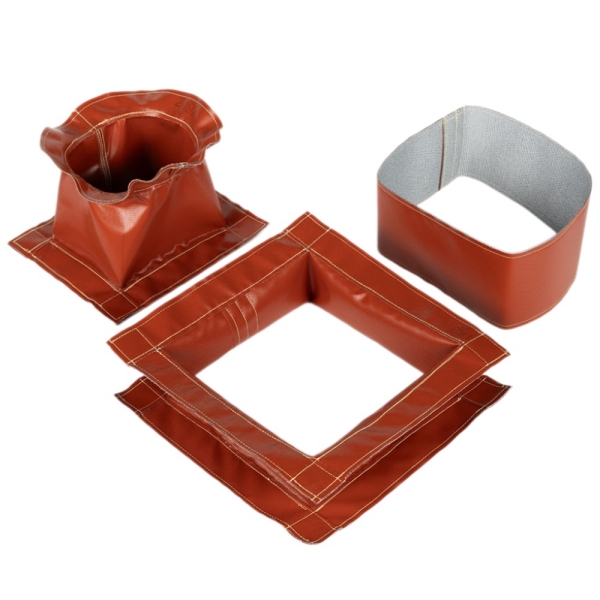
Đối với ống xếp hình chữ nhật may cho đường dẫn máy và thanh ray tuyến tính, hãy ghi lại chiều rộng và chiều cao bên trong yêu cầu, cùng với chiều rộng và chiều cao bên ngoài tối đa hiện có. Một phép đo chiều rộng đơn lẻ không xác định được vỏ bọc hình chữ nhật.
Hiển thị cấu hình thanh ray, khối ổ đỡ, bu lông nhô ra, phụ kiện bôi trơn và các tính năng khác trong khu vực được bảo vệ. Bao gồm cả hình chiếu cuối và hình chiếu bên. Đánh dấu xem vỏ bọc bao quanh toàn bộ phần hay bảo vệ các mặt được chọn, và xác định bất kỳ lỗ mở nào phải duy trì khả năng tiếp cận.
Đo cả hai khung cuối một cách độc lập. Đừng giả định rằng các lỗ mở, kích thước bên ngoài hoặc kiểu lỗ lắp đặt của chúng là giống hệt nhau. Lưu ý bán kính góc, độ lệch và bất kỳ vật cản nào hạn chế khả năng tiếp cận các chốt.
Gán nhãn các chi tiết sau là Đầu A và Đầu B, ngay cả khi các phụ kiện trông có vẻ đối xứng. Nêu hướng nhìn cho mỗi bản phác thảo đầu để kiểu lỗ không đối xứng hoặc vị trí khóa kéo không bị hiểu ngược.
| Cơ cấu lắp đặt | Kích thước và chi tiết cần cung cấp |
|---|---|
| Cổ nối với kẹp | Đường kính tiếp nhận, chiều dài tiếp xúc hữu dụng, không gian dải kẹp khả dụng và khoảng hở cho vỏ kẹp. |
| Mặt bích tròn | Đường kính lỗ mở, đường kính ngoài, độ dày tấm, số lượng lỗ, đường kính lỗ và đường kính vòng tròn bu lông hoặc tọa độ lỗ. |
| Mặt bích hoặc khung hình chữ nhật | Chiều rộng và chiều cao lỗ mở, kích thước bên ngoài, độ dày, kích thước lỗ và vị trí tâm từ các điểm chuẩn được đánh dấu rõ ràng. |
| Phụ kiện gắn có rãnh hoặc được gia cố | Chiều rộng, chiều dài và hướng rãnh; vị trí gia cố; chi tiết chốt; khả năng tiếp cận lắp đặt khả dụng. |
| Phụ kiện đầu cuối dạng tách | Vị trí tách, cơ cấu nối và cách phụ kiện có thể được lắp ráp xung quanh linh kiện hiện có. |
Làm rõ liệu phần cứng lắp đặt sẽ được tái sử dụng hay được cung cấp kèm theo nắp mới. Ảnh chụp cận cảnh giúp xác định cách bố trí, nhưng kiểu lỗ và kích thước khớp nối vẫn cần một bản vẽ có kích thước hoặc các phép đo đã được xác minh.
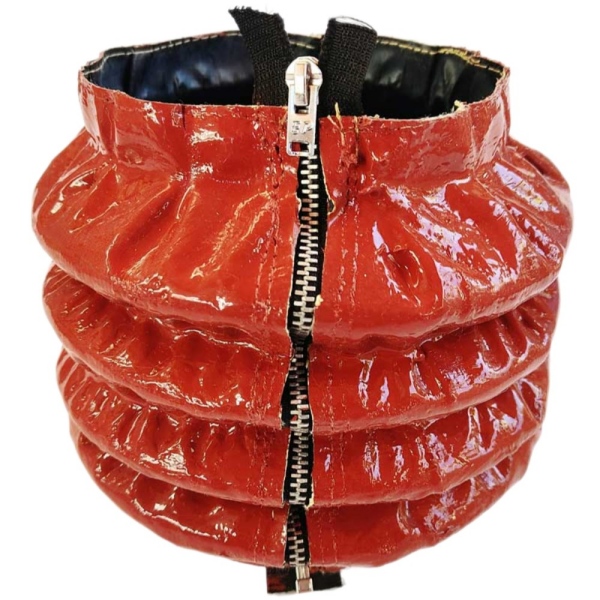
Khi chỉ định ống xếp có khóa kéo may sẵn để lắp đặt cải tiến, hãy thêm vị trí mở theo chiều dọc vào hình chiếu cuối. Đối với nắp tròn, vị trí đồng hồ chỉ hữu ích khi hướng quan sát cũng được nêu rõ.
Xác định không gian có sẵn để vận hành thanh trượt, mở nắp và tiếp cận các chốt cuối. Lưu ý các bộ phận bảo vệ, cửa xả chất làm mát và các bề mặt nóng gần đó có thể ảnh hưởng đến vị trí đóng. Đo biên dạng làm việc khi khóa kéo đã đóng; chiều rộng của nắp vải khi mở không phải là đường kính trong đã lắp đặt của nó.
Kiểm tra các phụ kiện đầu cũng như phần mở của vải. Khóa kéo dọc có thể đơn giản hóa việc lắp xung quanh một bộ phận hiện có, nhưng khung lắp một mảnh vẫn có thể cần phải tháo rời. Việc tiếp cận để lắp đặt phải được đánh giá cho toàn bộ cụm lắp ráp.
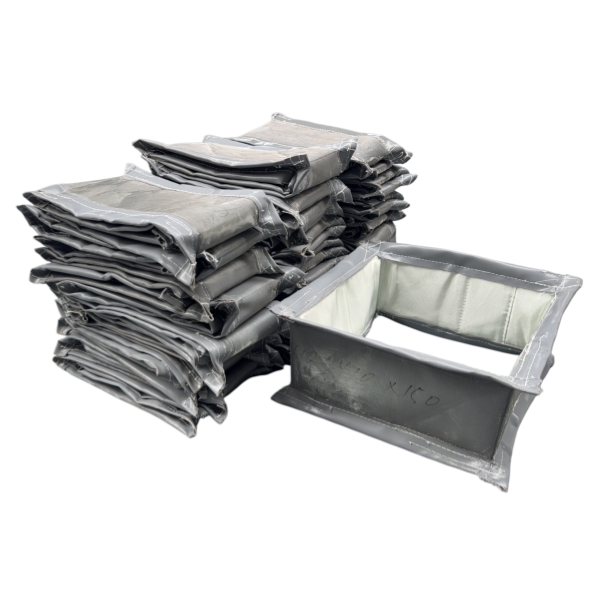
Đối với ống xếp có hỗ trợ bằng dây may sẵn cho các ứng dụng đường kính lớn, hãy cung cấp các kích thước trong, ngoài, nén và mở rộng tương tự, sau đó xác định xem việc lắp đặt là nằm ngang, thẳng đứng hay nghiêng.
Đối với công việc thay thế, hãy ghi lại cách bố trí hỗ trợ hiện có và khoảng cách ở nơi có thể tiếp cận, và nêu rõ liệu khoảng cách đó được đo khi nắp đang mở rộng hay bị nén. Bao gồm ảnh chụp các bộ phận hỗ trợ bị hỏng, vết cọ xát hoặc các phần bị võng.
Đừng sử dụng cốt thép dây làm lý do để bỏ qua các kiểm tra hướng dẫn. Hãy hỏi xem nhịp và chuyển động dự kiến có cần các hướng dẫn, hệ thống treo hoặc hỗ trợ trung gian riêng biệt hay không. Bao gồm không gian có sẵn cho các bộ phận này thay vì coi đường kính vải là toàn bộ phạm vi lắp đặt.
Cung cấp tốc độ di chuyển, gia tốc (nếu biết), chu kỳ mỗi phút và hướng lắp đặt. Xác định các điều kiện môi trường bình thường, sự tiếp xúc gần thiết bị nóng, tiếp xúc với chất làm mát hoặc dầu, bụi mài mòn và phoi. Đối với việc tiếp xúc với nhiệt, hãy phân biệt nhiệt độ không khí xung quanh, nhiệt bức xạ và bất kỳ sự tiếp xúc bề mặt nào có thể xảy ra.
Loại vải, lớp phủ, chỉ may, khóa kéo và các bộ phận hỗ trợ được chọn phải phù hợp với ứng dụng cùng nhau. Giá trị nhiệt độ cho riêng vải không nên được coi là giới hạn làm việc của ống xếp đã lắp ráp.
Đối với việc lắp đặt trong không gian hẹp hoặc di chuyển nhanh, hãy xác định cách không khí có thể đi vào và thoát ra khi nắp thay đổi thể tích. Yêu cầu đánh giá thông gió thay vì giả định rằng không khí sẽ đi qua các đường may hoặc khóa kéo một cách đầy đủ.
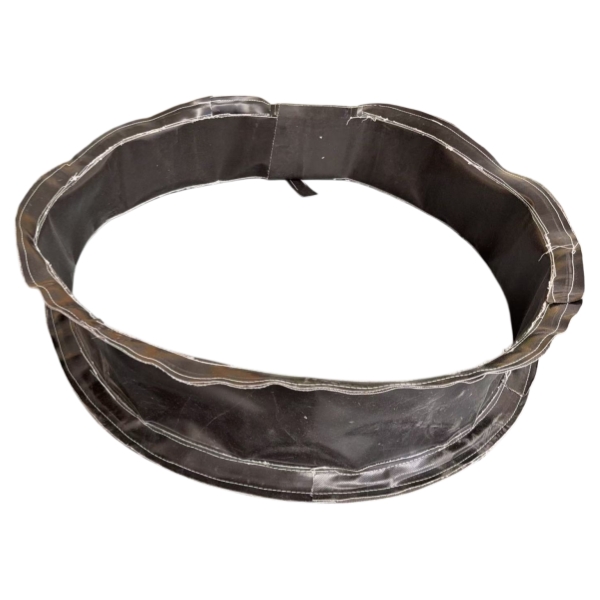
Giữ lại nắp cũ làm tài liệu tham khảo cho biên dạng, phụ kiện đầu, vị trí đóng và cấu tạo, nhưng hãy xác minh các kích thước cần thiết so với máy. Mẫu đã mòn có thể bị kéo giãn, biến dạng hoặc không đầy đủ. Phạm vi tiếp cận tối đa rõ ràng của nó không thiết lập một chiều dài làm việc chấp nhận được.
Chụp ảnh cả hai giá đỡ, toàn bộ quá trình lắp đặt và bất kỳ khu vực hỏng hóc nào. Đánh dấu các giá trị đo được, giá trị bản vẽ và ước tính riêng biệt. Khi một kích thước không thể được kiểm tra an toàn, hãy xác định nó là chưa được xác minh thay vì trình bày nó như một kích thước sản xuất đã được xác nhận.
Không. Cùng một hành trình có thể xảy ra giữa các khoảng cách lắp đặt khác nhau. Cả giới hạn chiều dài đã lắp đặt, mặt cắt ngang và phụ kiện đầu đều cần thiết để xác định xem nắp được đề xuất có vừa hay không.
Không đáng tin cậy nếu chỉ dựa vào số lượng nếp gấp. Độ dày của vải, đường may, cốt thép, cấu tạo khóa đóng và các chuyển tiếp đầu ảnh hưởng đến gói gấp. Hãy cung cấp không gian có sẵn và yêu cầu một thiết kế đã được xác nhận.
Hãy gửi các khoảng cách đo thực tế trước. Xác định bất kỳ chuyển động bổ sung cần thiết nào một cách riêng biệt và có các khoản phụ cấp được đồng ý trong quá trình đánh giá thiết kế. Những bổ sung không giải thích có thể làm lu mờ các yêu cầu lắp đặt.
Một gói báo giá hữu ích chứa hình chiếu bên có kích thước, hình chiếu cuối cho cả hai giá đỡ, ảnh chụp quá trình lắp đặt và các điều kiện vận hành cần thiết. Bao gồm Lc và Le với các điểm tham chiếu của chúng, phạm vi bộ phận được bảo vệ, giới hạn không gian bên ngoài, chi tiết lắp đặt, quyền truy cập đóng và bất kỳ yêu cầu hỗ trợ nào.
Nêu số lượng, liệu dự án là thay thế hay cụm lắp ráp OEM mới, và bất kỳ bản sửa đổi bản vẽ hoặc yêu cầu vật liệu nào. BSTFLEX có thể đánh giá bản vẽ, phép đo hoặc mẫu hiện có cho đề xuất ống xếp may tùy chỉnh. Xác nhận kích thước và cấu tạo cuối cùng trên bản vẽ phê duyệt trước khi sản xuất.
Yêu cầu báo giá ống xếp may tùy chỉnh với bản vẽ và chi tiết ứng dụng của bạn, hoặc gửi email sales@pkfiresleeve.com.

 English
 français
 Deutsch
 русский
 italiano
 español
 português
 Nederlands
 العربية
 日本語
 한국의
 Türkçe
 Polski
 slovenský
 Indonesia